 +86-563-4308666


 Eng

Setiap bola gerinda memiliki cerita perlakuan panas, bahkan bola yang sampai di halaman terlihat sama. Dua bola dapat memiliki kandungan kimia yang sama, keluar dari cetakan yang sama dan masih berperilaku sangat berbeda di pabrik: satu menjalankan kampanye penuh, yang lain mulai terkelupas dalam beberapa minggu. Seringkali, perbedaannya terlihat pada kurva pemanasan, laju pendinginan, dan jendela temper.
Berikut ini adalah panduan praktis melalui proses perlakuan panas untuk menggiling bola saat kami menjalankannya setiap hari, mulai dari austenitisasi hingga pemeriksaan yang memberi tahu kita apakah suatu batch benar-benar sehat.
Mengapa Perlakuan Panas Menentukan Kinerja Bola
Tuangkan bola krom tinggi dan biarkan dingin di dalam cetakan, dan yang keluar adalah potongan logam yang cukup nyaman. Matriks tersebut menahan martensit bersama dengan austenit tertahan, melilit jaringan karbida eutektik yang bergeser seiring dengan kandungan kromium dan karbon. Austenit yang tertahan merupakan penyebab masalah. Ia lembut, bersifat metastabil, dan begitu bola mulai berdampak pada gilingan, ia terus berubah menjadi martensit, mengubah volume lapisan permukaan dan membuka kemungkinan terjadinya pengelupasan dan kerusakan.
Perlakuan panas dilakukan untuk menyelesaikan transformasi tersebut dengan sengaja, dalam kondisi terkendali, dan bukannya membiarkan pabrik melakukannya secara acak. Tiga hal diseimbangkan sekaligus:
- kekerasan : permukaan aus yang tahan terhadap abrasi dari mengeras, klinker, atau terak.
- Ketangguhan : kemampuan inti untuk menyerap benturan berulang tanpa retak.
- Stabilitas struktural : distribusi karbida dan sisa austenit dijaga dalam batas, sehingga bola berperilaku sama pada hari ke 60 seperti pada hari pertama.
Tahapan Inti Proses Perlakuan Panas untuk Bola Gerinda
Hampir setiap jadwal yang digunakan untuk media cetak atau palsu dapat dibaca sebagai tiga tahap yang saling terkait, dengan tahap pemeriksaan keempat yang menutup putaran tersebut.
Pemanasan dan Austenitisasi
Austenitisasi melakukan dua pekerjaan: melarutkan sebagian karbida sekunder dan memasukkan karbon ke dalam larutan sehingga quench mempunyai sesuatu untuk dikerjakan. Terburu-buru pada tahap ini adalah salah satu kesalahan paling umum yang kita lihat. Kami memanaskan secara bertahap, dengan pemanasan awal sekitar 600–650°C untuk meratakan suhu ketebalan, lalu melanjutkan ke proses austenitisasi, yang untuk kadar krom tinggi biasanya berkisar antara 980°C dan 1.050°C.
Waktu terbuang mengikuti ukuran bagian dan beban tungku lebih dari jam tetap. Titik awal yang bisa diterapkan di lantai pabrik kira-kira 1 hingga 1,5 menit per milimeter diameter, namun angka sebenarnya harus dikonfirmasi oleh kekerasan dan struktur mikro pada potongan pertama setiap batch, bukan berdasarkan asumsi.
Pendinginan
Pendinginan adalah tempat kekerasan sebenarnya dibuat. Bola harus mendingin cukup cepat agar tidak melewati hidung perlit dan mendorong austenit ke martensit, namun tidak terlalu cepat sehingga permukaannya terkoyak akibat tekanan termal dan transformasi. Bola cor krom tinggi sering kali dipadamkan dengan udara paksa atau kombinasi udara-minyak, sedangkan bola berukuran lebih kecil dapat menggunakan minyak atau polimer. Bola yang ditempa dikeluarkan dari mesin press dalam keadaan panas dan biasanya dipadamkan dengan semprotan air, polimer atau minyak, kemudian ditempa tanpa dibiarkan dingin sepenuhnya hingga suhu kamar terlebih dahulu.
Tempering
Tempering bukanlah formalitas. Tugas pertamanya adalah menghilangkan stres, karena bola yang baru dipadamkan penuh dengan ketegangan internal dan akan diambil kembali dengan sendirinya jika dibiarkan. Tujuan keduanya adalah menurunkan austenit yang tertahan ke tingkat kerja dan membiarkan karbida sekunder mengendap dengan halus, yang pada suhu yang tepat bahkan dapat meningkatkan kekerasan.
Untuk bola krom tinggi, jendela biasanya berada pada suhu antara 200°C dan 350°C, dengan ketahanan selama empat hingga delapan jam tergantung diameternya, diikuti dengan kecepatan rendah. Temperatur di bawah sekitar 200°C akan meninggalkan terlalu banyak austenit yang tidak stabil; mendorong lebih dari 400°C akan mengurangi kekerasan yang Anda bayarkan selama quench.
| Panggung | Suhu khas | Tujuan utama | Apa yang kita tonton |
|---|---|---|---|
| Pemanasan awal | 600–650°C | Meratakan suhu melalui ketebalan | Tingkat kenaikan, guncangan termal |
| Austenitisasi | 980–1,050°C (krom tinggi) | Larutkan karbida, austenit jenuh | Tahan waktu terhadap diameter |
| Pendinginan | 880–950°C dalam medium | Bentuk martensit dari austenit | Kurva pendinginan, risiko kembali |
| Tempering | 200–350°C | Menghilangkan stres, mengendalikan austenit yang berkelanjutan | Tahan waktu, respon kekerasan |
Mencocokkan Proses dengan Jenis Bola
Tiga tahap yang sama berlaku di seluruh keluarga, tetapi jumlahnya akan berubah secara signifikan setelah Anda mengubah bahan dan cara pembentukannya.
Bola Cor Paduan Krom
Kimia menentukan batasnya. Bola krom tinggi dengan 10% atau lebih kromium dan keseimbangan karbon yang tepat dapat mencapai suhu 50an hingga 60an rendah pada skala Rockwell C setelah pendinginan dan temper yang dilakukan dengan baik. Nilai krom sedang dan krom rendah tidak membawa volume karbida untuk mencapainya, sehingga kurvanya sering kali melekat ke arah normalisasi atau pendingin dan temper ringan, dan ekspektasi pembelian harus mengikuti metalurgi daripada judul katalog.
milik kita sendiri bola gerinda krom tinggi Berdasarkan logika tersebut, dengan kurva dibuat konsisten dari batch ke batch sehingga kinerja pabrik tidak menyimpang.
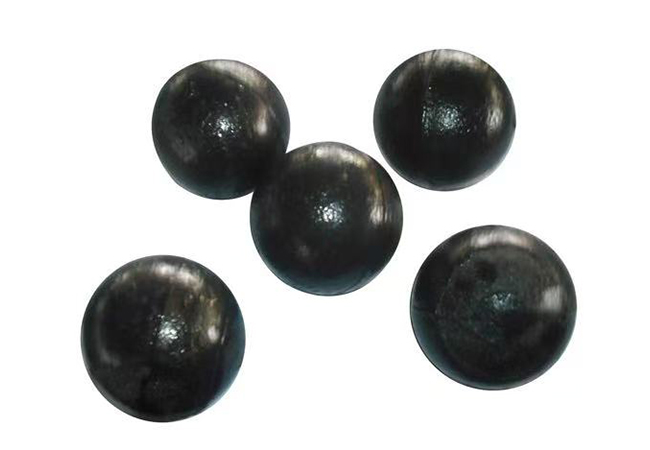 Bola Gerinda Cor Paduan Krom Tinggi Media cor ZQCr12 krom tinggi dengan kekerasan permukaan ≥58 HRC, tersedia dalam diameter mulai φ6,35 hingga φ120 mm untuk penggerindaan tahan aus. Lihat Produk →
Bola Gerinda Tempa
Bola yang ditempa dimulai sebagai batangan yang digulung, dipotong memanjang, dipanaskan dengan induksi, ditempa dan kemudian dipadamkan secara online. Prosesnya kontinyu, bukan batch, dan parameter yang paling sering menyimpang adalah suhu quench-start. Jika batangan terlalu dingin antara mesin press dan cincin berputar, kekerasan akan turun dan bola akan berakhir dengan cangkang perangkat lunak yang cepat dalam penggilingan. Tempering segera dilakukan, masih menggunakan sisa panas di inti untuk memperpendek siklus.
 Bola Gerinda yang Ditempa dengan Presisi untuk Ball Mill Media yang ditempa secara presisi untuk pertambangan, semen, dan ball mill pembangkit listrik, ditawarkan dalam ukuran φ6,35–φ120 mm dengan kekerasan dan ketangguhan yang seimbang. Lihat Produk →
Memilih Medium Quenching dan Kurva Pendinginan
Tingkat pendinginan adalah sebuah dial, bukan sebuah saklar, dan pengaturan yang benar adalah pengaturan yang menghasilkan inti martensit sepenuhnya dalam bola terbesar dari kumpulan sambil menjaga yang terkecil tetap utuh. Media umum, berdasarkan urutan tingkat keparahannya:
- Udara : tingkat keparahan tinggi, biaya rendah, paling rawan retak; praktis untuk bola tempa karbon biasa dengan diameter kecil.
- Larutan air garam atau kaustik : bahkan lebih parah dan rentan terhadap kerusakan film yang tidak merata; jarang dipakai untuk media cast chrome.
- Minyak : lebih lambat dan lebih aman, pilihan standar untuk bola tempa paduan yang mengutamakan distorsi, meskipun penanganan api dan asap harus dikelola.
- Polimer : konsentrasi dapat diatur agar berada di antara udara dan minyak, populer untuk bola paduan tempa dengan risiko retak nyata.
- Udara paksa atau udara-minyak : lembut, sangat cocok dengan bola cor krom tinggi yang kemampuan pengerasannya sudah tinggi.
Agitasi sama pentingnya dengan media itu sendiri. Tangki diam menghasilkan bercak lunak dan pembacaan kekerasan tidak peduli seberapa bagus kimia quenchantnya.
Apa yang Salah dan Bagaimana Gejalanya Dibaca
Sebagian besar kesalahan perlakuan panas terlihat jelas jika Anda tahu apa yang harus dicari. Beberapa pola yang paling sering kami diagnosis:
- Ambil kembali setelah mendinginkan , biasanya memanjang atau internal: pemanasan terlalu parah, atau jeda terlalu lama sebelum tungku temper.
- Cangkang lunak atau inti lunak : suhu austenisasi atau ditahan terlalu rendah, atau bola rakitan di bawah jendela quench-start.
- kekerasan scatter across a batch : pembakaran tungku yang tidak merata, atmosfer yang tidak konsisten, atau agitasi pembakaran yang buruk.
- Spalling dini dalam pelayanan : sisa austenit yang tersisa terlalu tinggi karena tempering terlalu dingin atau terlalu singkat.
- Tingkat kerusakan yang tinggi : kekerasan dikejar dengan mengorbankan ketangguhan, atau jaringan karbida dibiarkan terlalu kejam selama pemadatan.
Pemeriksaan yang Membuktikan Kurva Berhasil
Hasil tes hanya bermakna jika dilakukan secara konsisten. Rutinitas kami setelah temper terlihat seperti ini:
- kekerasan survey : pembacaan pada beberapa titik di sekitar permukaan dan inti bola yang dipotong, diambil sampelnya secara keseluruhan, bukan dari satu sudut yang sesuai.
- kekerasan gradient : profil seluruh radius, yang menunjukkan apakah pendinginan benar-benar mencapai pusat.
- Pengujian dampak : jatuh berulang kali dari ketinggian tetap pada sampel bola, perhatikan tanda retak pertama.
- Tinjauan struktur mikro : bentuk dan distribusi karbida, ditambah perkiraan sisa austenit, umumnya berada di bawah sekitar 10 hingga 15% untuk media krom tinggi.
- Pelacakan kerusakan lapangan : indikator paling lambat namun paling jujur, dicatat per pabrik dan per lot bola selama kampanye.
Perlakuan Panas Adalah Sebuah Sistem, Bukan Satu Langkah
Sebuah kurva hanya akan bagus jika tungku yang menjalankannya, dan tungku tersebut hanya akan bagus jika material yang digunakan. Itulah sebabnya kami memperlakukan perlakuan panas sebagai satu mata rantai dalam rantai yang dimulai dengan sumber paduan dan diakhiri dengan uji coba pabrik. Lembaga penelitian provinsi kami untuk bola baja dan penggilingan media, yang dijalankan bersama dengan universitas mitra, menghabiskan sebagian besar waktunya pada pengembangan kurva semacam ini, dan temuannya langsung dimasukkan ke dalam pabrik.
Kami juga menjaga agar proses dapat memenuhi: prosedur ISO 9001, pemeriksaan proses penuh mulai dari bahan mentah yang masuk hingga pengiriman, dan tim teknis yang terdiri dari 25 insinyur dan 32 spesialis yang mendukung pabrik seluas 60.000 meter persegi dengan kapasitas tahunan 50.000 ton. Anda dapat membaca lebih lanjut tentang latar belakang perusahaan kami jika Anda ingin versi yang lebih panjang.
Jika pabrik memproses media lebih cepat dari yang seharusnya, penjelasan biasanya ada pada kurva, bukan pada faktur. Kirimkan kepada kami kondisi kerja, diameter bola, kekerasan umpan, dan kecepatan penggilingan, dan kami akan membahas tahap mana yang mungkin bertanggung jawab dan apa yang harus diubah. Percakapan tersebut tidak memerlukan biaya apa pun, dan sering kali ini merupakan rute tercepat menuju biaya per ton tanah yang lebih rendah.


